


Cómo controla un proveedor de radiadores para vehículos la uniformidad del espesor del núcleo
Un radiador puede parecer correcto en una mesa de recepción y aun así causar problemas cuando llega al montaje. Los puntos de fijación pueden alinearse, los depósitos pueden estar intactos y el número de pieza puede coincidir con el pedido. Sin embargo, si el núcleo es aunque sea ligeramente más grueso o más fino que el diseño previsto, las consecuencias pueden aparecer en otros puntos: el espacio libre de la carcasa del ventilador se reduce, cambia el recorrido de las mangueras, los soportes de montaje soportan tensión o se altera el flujo de aire a través de un conjunto de refrigeración compactamente dispuesto.
Esta es una preocupación recurrente en aplicaciones de refrigeración para camiones pesados, maquinaria de construcción y vehículos de nueva energía, porque el núcleo de un radiador no es un único bloque sólido. Es un conjunto formado por tubos, aletas, colectores, elementos laterales y uniones soldadas por brasaje. Su espesor final es el resultado acumulado de muchas dimensiones y condiciones de proceso. Cuando un proveedor de radiadores para vehículos no puede mantener de forma constante esa dimensión acumulada, una pieza nominalmente idéntica puede comportarse de manera diferente de un lote de producción a otro.
Por lo tanto, la pregunta útil no es simplemente: «¿Cuál es el espesor especificado del núcleo?». Es: «¿Qué condiciones mantienen el núcleo terminado real dentro de su rango de espesor requerido después del conformado, ensamblaje, brasaje, enfriamiento e inspección final?». La respuesta revela mucho más sobre la disciplina de producción que una dimensión de catálogo por sí sola.
Comience por definir correctamente la dimensión
El espesor del núcleo suele analizarse con demasiada ligereza. En un radiador de flujo cruzado o flujo descendente, generalmente se refiere a la distancia de delante hacia atrás a través de la matriz de intercambio térmico, medida en posiciones definidas entre las superficies exteriores de las aletas o según las referencias del plano. Sin embargo, el método de medición debe acordarse antes de poder evaluar cualquier valor.
Una medición tomada cerca del soporte lateral puede diferir de una tomada en el centro del núcleo. Una lectura realizada sobre bordes de aletas comprimidos puede diferir de otra obtenida utilizando una presión de contacto controlada. Si la cara del núcleo queda ligeramente curvada después del brasaje, una esquina puede producir un resultado diferente al de la esquina opuesta. Estas variaciones no indican automáticamente un defecto; pueden indicar que los equipos de recepción y fabricación están midiendo desde referencias diferentes.
Un plano o una instrucción de inspección sólida identifica claramente los siguientes puntos:
- las dos superficies o referencias utilizadas para la medición;
- las ubicaciones de medición permitidas en toda la cara del núcleo;
- si la dimensión se aplica antes o después del brasaje;
- la tolerancia permitida y cualquier requisito local de planitud;
- el instrumento de medición, el método de contacto y el tratamiento de las aletas comprimidas.
Esto importa porque un núcleo con una separación estable entre filas de tubos aún puede mostrar lecturas engañosas si las aletas están dobladas en el borde. A la inversa, una cara de aletas visualmente ordenada puede ocultar un problema interno de altura de apilamiento. Un proveedor de radiadores para vehículos debe poder explicar cómo sus valores registrados se relacionan con el requisito de ingeniería, en lugar de limitarse a afirmar que una muestra «cumple el plano».
Dónde comienza realmente la variación de espesor
El espesor final suele verse influido mucho antes de la inspección final. La primera fuente es la geometría del material entrante. La altura de los tubos, la altura de las aletas, el paso de las aletas, el espesor del material de las aletas, la posición de las ranuras del colector y el perfil de la placa lateral contribuyen al apilamiento ensamblado. En un núcleo de múltiples filas, pequeñas variaciones en cada capa de tubos pueden acumularse. Un proceso que considera aceptable cada componente de manera individual, pero no tiene en cuenta la acumulación de tolerancias, aún puede producir núcleos inconsistentes.
La geometría de los tubos merece especial atención. Los tubos extruidos o soldados deben mantener una altura y una forma de pared controladas a lo largo de toda su longitud. Un tubo que esté localmente aplanado, torcido o sea inconsistente en los extremos puede alterar la distancia entre los colectores después de la inserción. En diseños de radiadores que utilizan varias filas de tubos, la variación en el espaciado entre filas puede ser más importante que el aspecto dimensional de cualquier tubo individual.
El material de las aletas introduce un riesgo diferente. Las aletas son deliberadamente finas y flexibles. Su geometría de persianas y altura de corrugación afectan no solo la transferencia de calor y la resistencia al flujo de aire, sino también el espacio que ocupan al empaquetarse entre los tubos. Si el paso de las aletas varía, si la altura de corrugación es inestable o si la aleta se estira durante el conformado, el núcleo puede volverse irregular a lo ancho. Una presión excesiva durante la manipulación también puede comprimir áreas locales antes del brasaje y hacer que la cara terminada parezca no uniforme.
Los colectores controlan la geometría en ambos extremos de la matriz. Sus ranuras para tubos establecen la ubicación de cada tubo y deben corresponder al paso requerido. Las rebabas, la deformación de las ranuras, la inserción incompleta o el posicionamiento inconsistente del colector pueden desplazar todo el apilamiento. Por esta razón, el control dimensional en el colector no es meramente una cuestión relacionada con los depósitos finales; es una de las bases de la repetibilidad del espesor del núcleo.
Los controles de conformado deben corresponder al plano, no solo al ajuste de la máquina
Un error común de compra es asumir que una máquina moderna de conformado garantiza automáticamente componentes estables. Las máquinas repiten movimientos programados, pero la consistencia de producción depende del desgaste de las herramientas, el estado de la bobina, la lubricación, la alineación de la alimentación, la verificación de la configuración y la forma en que se manipulan las piezas conformadas después de salir de la máquina.
Para las aletas, el proveedor debe verificar la altura y el paso conformados reales, en lugar de basarse únicamente en el ajuste nominal de la matriz. Las herramientas pueden desgastarse gradualmente y la recuperación elástica del material puede cambiar según las propiedades de la bobina entrante. El muestreo al inicio de una producción es útil, pero no sustituye las verificaciones periódicas durante el proceso, especialmente en producciones largas o después de cambiar la bobina.
Para los tubos, la clave es inspeccionar la geometría de una forma que refleje el comportamiento durante el ensamblaje. Las mediciones de anchura y altura son útiles, pero deben complementarse con comprobaciones de torsión, deformación de los extremos y repetibilidad a lo largo de la longitud del tubo. Un tubo puede cumplir una simple medición de sección transversal en una ubicación y, aun así, causar un asentamiento inconsistente en el colector.
Un buen control de proceso también diferencia el ajuste de la corrección. Si los operarios compensan repetidamente un problema de espesor presionando un núcleo ensamblado hasta colocarlo en su posición, la dimensión final puede parecer temporalmente aceptable mientras se introduce tensión interna. Esa tensión puede liberarse posteriormente durante el brasaje o los ciclos térmicos. La respuesta más fiable es rastrear la desviación hasta el tubo conformado, el paquete de aletas, el colector, el utillaje o la condición de configuración que la generó.
El utillaje de ensamblaje es donde las dimensiones individuales se convierten en un núcleo
Antes del brasaje, el núcleo sigue siendo vulnerable al movimiento. Los tubos, aletas, colectores y elementos laterales deben mantenerse en una relación controlada mientras se construye el apilamiento. Los utillajes de ensamblaje deben posicionar los colectores y sostener el núcleo sin aplastar las delicadas superficies de las aletas. Su propósito no es forzar un apilamiento inexacto hasta un tamaño objetivo; es mantener la geometría prevista mientras se unen los componentes.
El estado del utillaje afecta directamente a la repetibilidad. Los pasadores de posicionamiento desgastados, soportes dañados, abrazaderas flojas o acumulaciones en las superficies de contacto pueden cambiar la posición de los colectores y placas laterales. Estos problemas pueden ser lo bastante sutiles como para que un operario todavía pueda ensamblar la pieza, pero pueden provocar desviaciones de espesor entre turnos o lotes de producción.
Durante una evaluación, es útil preguntar si la aprobación de la primera pieza incluye el espesor del núcleo antes del brasaje y si la verificación del utillaje está vinculada a una rutina de mantenimiento documentada. La respuesta debe abordar puntos de control reales: superficies de posicionamiento, secuencia de sujeción, límites de compresión y la respuesta cuando un núcleo antes del brasaje está fuera de su condición prevista.
La medición previa al brasaje es especialmente valiosa porque acota la investigación. Si el espesor ya es inconsistente antes de entrar al horno, es probable que la causa raíz esté en el material, el conformado o el ensamblaje. Si los núcleos previos al brasaje son estables pero los núcleos terminados varían, la atención debe dirigirse al procesamiento térmico, las condiciones de soporte o la manipulación posterior al brasaje.
El brasaje puede modificar un apilamiento bien construido
En la producción de radiadores de aluminio, el brasaje en atmósfera controlada se utiliza comúnmente para crear uniones entre tubos, aletas, colectores y otros componentes. El ciclo de brasaje importa porque el núcleo se calienta considerablemente, y diferentes partes del conjunto pueden expandirse, ablandarse y enfriarse a velocidades distintas. Una dimensión estable antes del brasaje no garantiza el mismo espesor final.
Una exposición térmica desigual puede provocar deformación, especialmente en núcleos más grandes o en diseños con diferentes masas de material en los colectores y estructuras laterales. Un soporte inadecuado a través del horno puede permitir el pandeo. Una sujeción excesiva puede restringir el movimiento térmico natural y dejar tensión residual. Las condiciones de enfriamiento también pueden afectar la planitud y la recuperación dimensional después de salir de la zona caliente.
El método práctico de control consiste en establecer una receta de horno validada para la familia específica de núcleos y, posteriormente, proteger esa receta de cambios no controlados. Esto incluye la orientación de carga, el diseño del utillaje, el estado de la cinta o portador, la verificación del perfil térmico, la gestión de la atmósfera cuando corresponda y las normas para manipular el núcleo después del brasaje. Cuando se introduce una nueva fuente de aleación, geometría de tubo o diseño de aleta, no debe suponerse que la receta anterior sigue siendo adecuada sin confirmación.
El espesor debe revisarse junto con otros indicadores posteriores al brasaje. La alineación de los colectores, la planitud de la cara del núcleo, la posición de los elementos laterales, el aspecto de las uniones y los resultados de las pruebas de fugas aportan contexto. Observar solo una lectura de espesor puede fomentar ajustes superficiales. Observar el patrón dimensional en todo el núcleo puede mostrar si el problema es localizado, direccional o está vinculado a una condición particular de carga del horno.
La inspección debe revelar la variación, no ocultarla
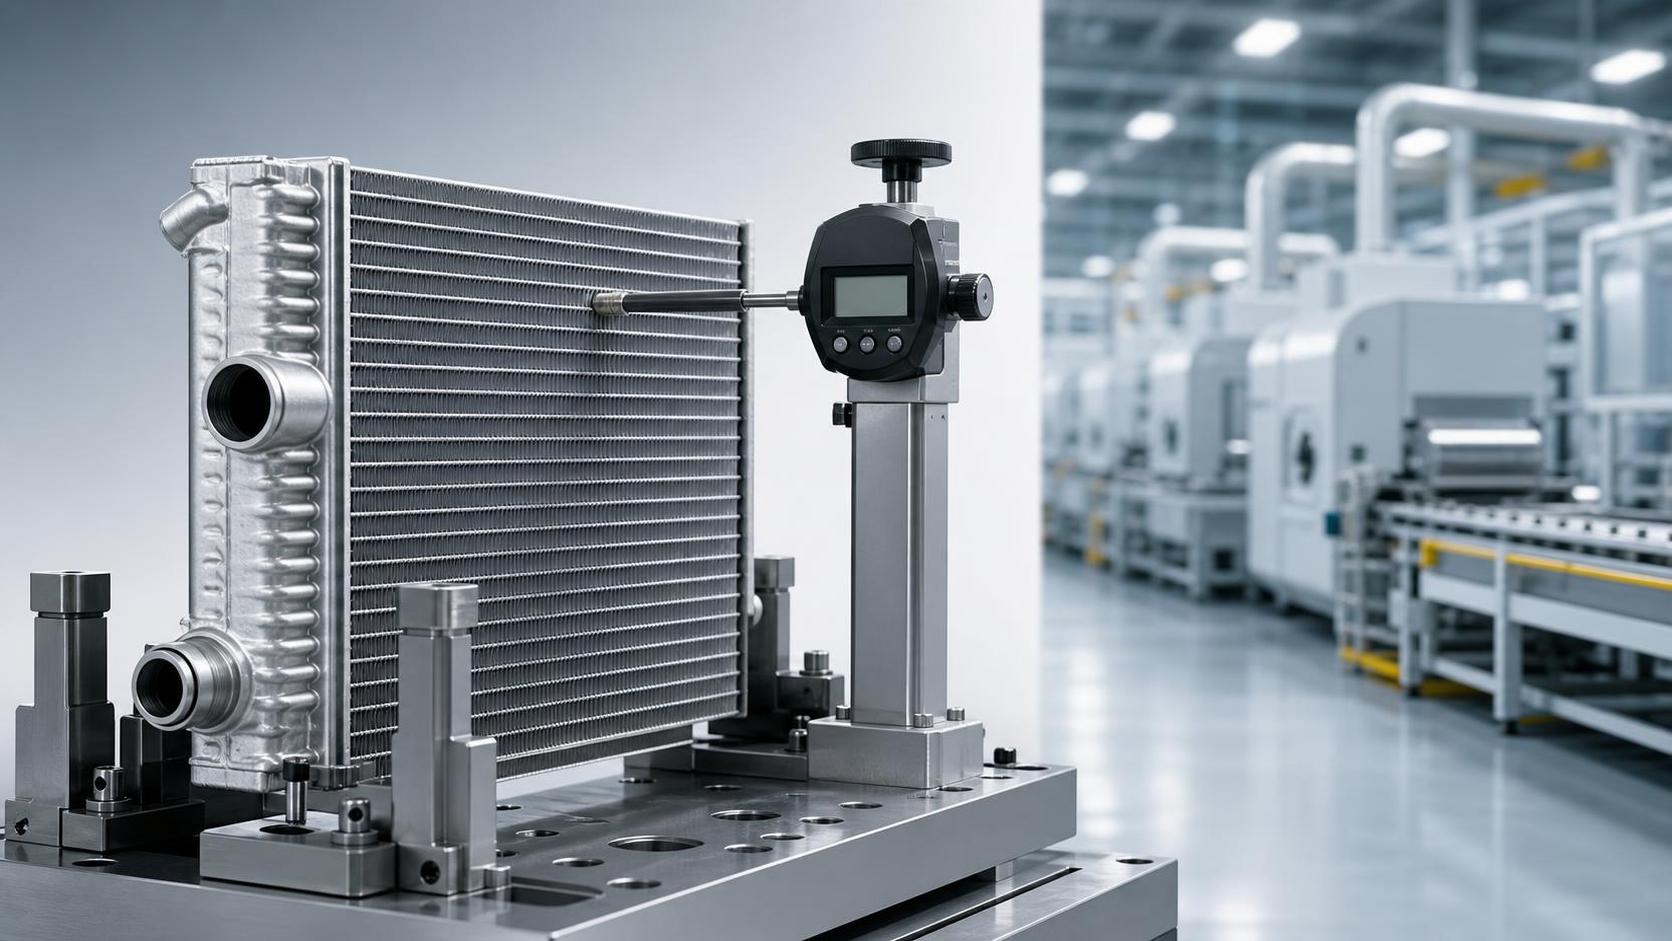
Una estación de inspección final puede crear una falsa confianza cuando el método no es repetible. Por ejemplo, medir con calibradores directamente sobre los frágiles bordes de las aletas puede producir resultados diferentes según la presión del operario y la ubicación de las puntas. Un enfoque más adecuado puede utilizar un utillaje controlado, puntos de contacto definidos, medidores de profundidad o un método basado en coordenadas apropiado para el requisito del plano. El método seleccionado debe evitar dañar las aletas y proporcionar al mismo tiempo una resolución suficiente para la tolerancia que se está controlando.
La inspección es más sólida cuando las mediciones se toman en más de una ubicación significativa. Las comprobaciones únicamente en el centro pueden no detectar crecimiento en los bordes, deformación de las esquinas o una cara de núcleo cónica. El patrón de lecturas suele ser más informativo que un único promedio. Si un lado mide repetidamente un mayor espesor, los investigadores pueden examinar de forma específica la alineación del utillaje, el asentamiento del colector, el soporte del horno y la presentación del material.
La disciplina del sistema de medición es igualmente importante. El proveedor debe comprender si distintos inspectores obtienen lecturas comparables en el mismo núcleo y si la herramienta permanece estable con el tiempo. La calibración por sí sola no es suficiente si la instrucción de trabajo deja margen para una colocación o fuerza inconsistentes. En una revisión técnica, solicite ver el método, no solo una etiqueta de calibración.
Utilice la evidencia de capacidad en el contexto adecuado
La información sobre capacidad del proceso puede ser útil, pero no debe solicitarse como un número aislado. Un resultado de capacidad solo tiene significado cuando se comprenden el método de medición, el período de muestreo, la condición de producción y la tolerancia aplicable. Los resultados obtenidos de una pequeña producción de prueba o de una muestra seleccionada manualmente no describen el comportamiento normal de la producción en serie.
Un proveedor creíble de radiadores para vehículos puede vincular los registros dimensionales con condiciones de producción trazables: lote de material, configuración de conformado, utillaje de ensamblaje, ciclo de brasaje, fecha de inspección y disposición de cualquier pieza no conforme. Esto permite investigar un problema en campo o en recepción sin hacer suposiciones. También ayuda a distinguir un problema puntual de manipulación de un cambio recurrente en el proceso.
Para los componentes relacionados de refrigeración del aire de sobrealimentación, se aplica la misma lógica de evaluación. Al revisar un conjunto como elINTERCOOLER PARA CAMIÓN VOLVO FH II 420 , la geometría del núcleo debe considerarse junto con las interfaces de montaje y la disposición del conjunto de flujo de aire. La función del componente difiere de la de un radiador de refrigerante, pero las relaciones controladas entre tubos, aletas, colectores, utillaje y brasaje siguen siendo fundamentales para la estabilidad dimensional.
Una forma práctica de evaluar el control del proveedor
Al comparar fuentes de suministro, comience con el plano de la pieza e identifique la dimensión que realmente afecta a la integración del vehículo. Después, pida al proveedor que describa su ruta de control desde el material entrante de tubos y aletas hasta la inspección final. Las respuestas específicas son más valiosas que las afirmaciones generales sobre la gestión de calidad.
Busque un vínculo claro entre la especificación, el utillaje de ensamblaje, el método de brasaje y el registro de medición final. Pregunte dónde se toman las mediciones, qué ocurre cuando una lectura durante el proceso se desvía y cómo se comparan los datos previos y posteriores al brasaje. Si la respuesta se centra únicamente en la clasificación final, es posible que el proveedor esté detectando la variación en lugar de prevenirla.
También es razonable revisar las muestras en condiciones de recepción realistas. Compruebe si el núcleo se mide desde la referencia acordada, si los bordes de las aletas se protegen durante la manipulación y si el embalaje evita la compresión durante el transporte. Un proceso de fábrica bien controlado puede verse perjudicado si los núcleos terminados se apilan, flejan o transportan de una forma que modifica la dimensión antes de la instalación.
La consistencia del espesor del núcleo es, en última instancia, una cuestión de cadena de proceso. Las dimensiones del material establecen la condición inicial; el control del conformado y del utillaje establece la geometría ensamblada; el brasaje determina si esa geometría sobrevive al procesamiento térmico; y una inspección disciplinada verifica el resultado terminado. Cuando estas etapas están conectadas, el espesor se convierte en una característica controlada en lugar de una dimensión que simplemente se verifica al final.