


Lo que los resultados de las pruebas de presión revelan sobre la calidad de los radiadores para camiones pesados
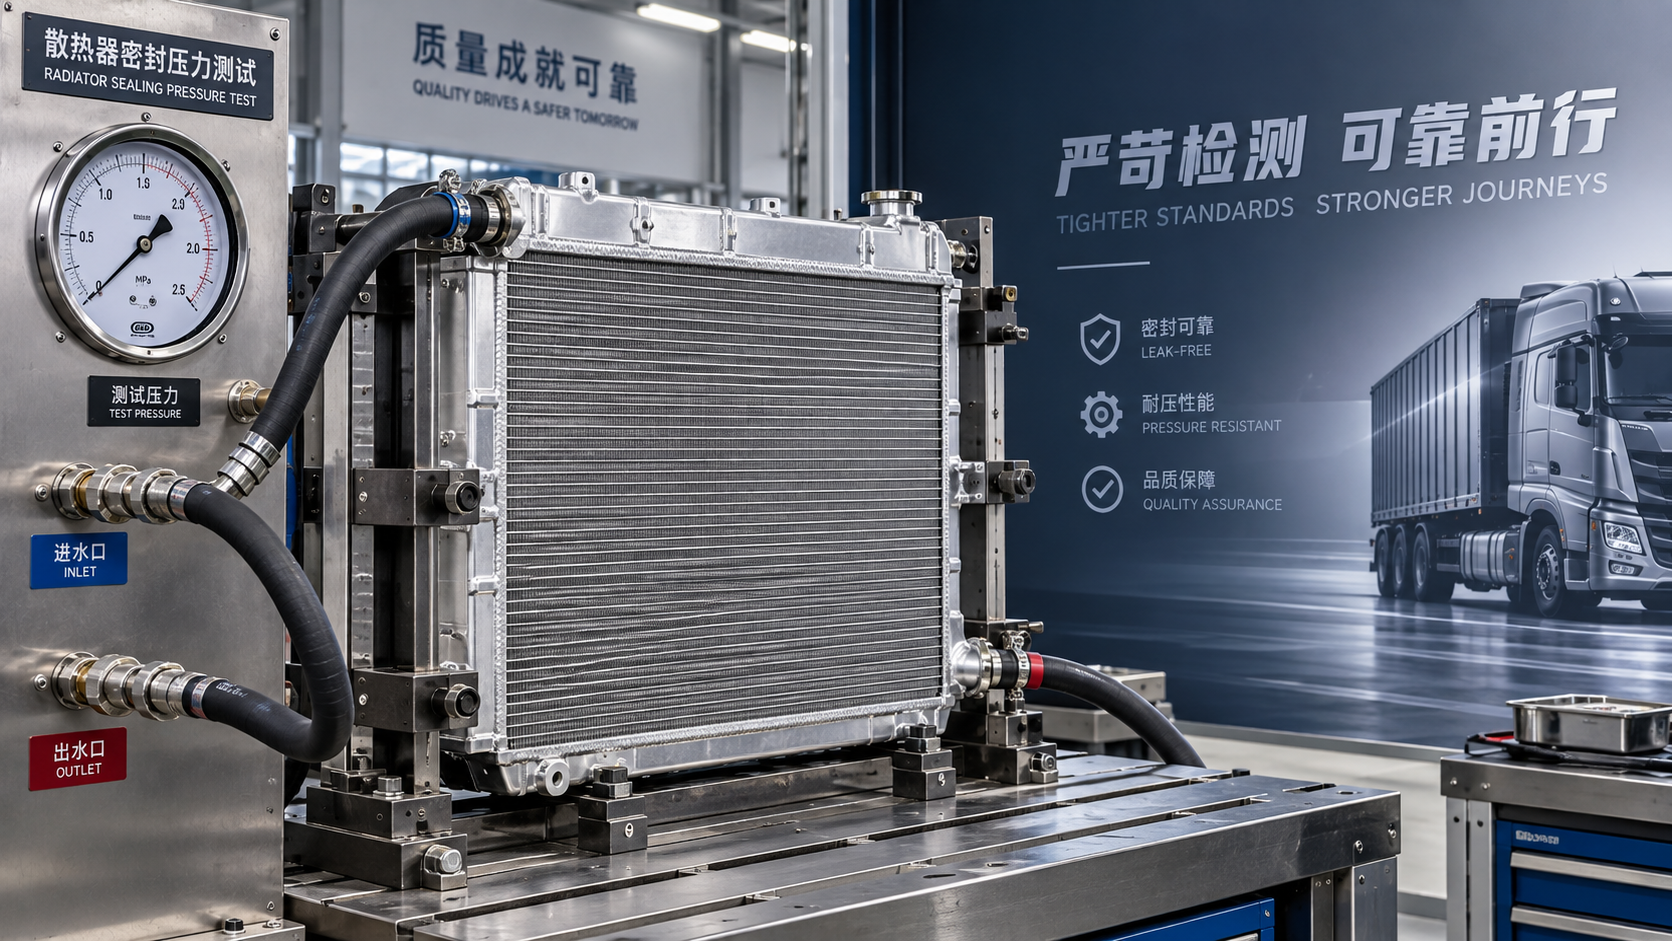
Una prueba de presión no es un veredicto completo sobre un radiador para camión pesado, pero es una de las formas más rápidas de detectar si el conjunto puede mantener la presión del refrigerante sin fugas ocultas. Para el control de calidad y seguridad, la pregunta útil no es simplemente «¿Aprobó?». Es: ¿qué revela el comportamiento de la presión sobre el núcleo, las uniones, los depósitos, los racores y el proceso de prueba?
Un radiador que mantiene la presión dentro del intervalo de prueba especificado demuestra que sus conductos de refrigerante y sellos externos están intactos en ese momento. Una unidad que pierde presión, presenta burbujas, rezuma en una unión o se deforma bajo carga indica un defecto que puede convertirse en una falla de refrigeración en carretera cuando se suman el calor, las vibraciones, los ciclos térmicos y la presión del sistema.
Qué verifica realmente una prueba de presión
Una prueba de presión aplica presión interna controlada a un radiador sellado y observa si el conjunto retiene dicha presión y permanece visiblemente seco. Según el método de producción y la configuración de prueba, el radiador puede llenarse con aire, agua u otro medio de prueba adecuado. El resultado es valioso porque un sistema de refrigeración para servicio pesado depende de un circuito cerrado. Incluso una pequeña fuga puede reducir el volumen de refrigerante, introducir aire, disminuir el margen de ebullición y, finalmente, contribuir al sobrecalentamiento.
La prueba verifica principalmente laintegridad de estanqueidad. Puede revelar defectos en varias áreas a la vez:
- Uniones entre tubos y colectores en el núcleo del radiador
- Juntas donde los depósitos se unen al núcleo
- Conexiones soldadas por brasaje, soldadas, engarzadas o selladas mecánicamente
- Puntos de drenaje, puertos de sensores, interfaces de montaje y cuellos para mangueras
- Porosidad, unión incompleta, microorificios o daños causados durante la manipulación
Este alcance es importante. Un resultado aprobado respalda la resistencia a fugas, pero no demuestra por sí solo que el radiador tenga una disipación de calor adecuada, compatibilidad correcta con el vehículo, resistencia duradera de montaje o resistencia a la corrosión a largo plazo. Los datos de presión deben interpretarse como una parte de un registro más amplio de control de calidad.
Cómo interpretar el resultado más allá de aprobar o rechazar
La falla más evidente es una fuga visible. En una prueba con agua, puede aparecer como gotas o humedad alrededor de una junta. En una prueba de aire bajo agua, las burbujas suelen identificar la ubicación de la fuga. Estos hallazgos son útiles, pero el equipo de calidad debe clasificar la ubicación antes de decidir la acción correctiva. Una fuga en un racor de servicio puede indicar un problema de instalación o de componente; fugas repetidas a lo largo de una junta de colector sugieren un problema de control del proceso en la fabricación del núcleo.
La caída de presión sin una fuga inmediatamente visible requiere una interpretación más cuidadosa. Puede indicar una fuga muy pequeña, pero también puede deberse al asentamiento de aire atrapado, a cambios de temperatura en el medio de prueba, a un sellado inadecuado de los adaptadores de prueba o a una fuga en el propio dispositivo de prueba. Rechazar piezas únicamente por una caída de presión no explicada puede generar falsos fallos. Aceptarlas sin revisar el dispositivo puede permitir el paso de defectos reales.
La condición de prueba determina si el resultado es significativo
Un resultado de presión solo es comparable cuando las condiciones de prueba están controladas. El mismo radiador puede producir lecturas diferentes si una unidad se prueba inmediatamente después del ensamblaje y otra después de la estabilización de temperatura, o si se cambian los adaptadores y tapones de sellado entre estaciones.
Para las pruebas de aceptación, la instrucción de trabajo debe definir la presión objetivo, el periodo de mantenimiento, la caída permitida si la hubiera, el medio de prueba, la condición de temperatura, la disposición del dispositivo, el método de inspección y los criterios de rechazo. También debe indicar si el radiador se prueba como una unidad sin accesorios o con tapones, racores, depósitos y otros componentes instalados. Un registro de prueba que solo indique «prueba de presión realizada» constituye una evidencia débil, ya que no muestra qué se probó realmente.
La presión de prueba debe estar vinculada al servicio previsto del sistema de refrigeración y al método de prueba aprobado por el fabricante. Aplicar una presión excesiva simplemente para hacer que una prueba parezca más rigurosa puede dañar un radiador, deformar un sello o crear un modo de falla que no representa las condiciones de servicio. Probar a una presión demasiado baja tiene el problema opuesto: puede no detectar uniones débiles que se abrirán cuando el sistema de refrigeración esté caliente y presurizado.
La temperatura también importa. La presión del gas cambia cuando varía la temperatura, y una pieza caliente que se enfría durante una prueba de aire puede parecer perder presión incluso sin presentar fugas. Las pruebas con agua pueden facilitar la localización de pequeñas fugas, mientras que las pruebas con aire pueden ser más rápidas en determinados entornos de producción. Ningún método es automáticamente superior; el proceso debe ser estable, repetible y adecuado para el diseño del radiador.
Qué revela la prueba de presión sobre la calidad de construcción del radiador
Los radiadores para servicio pesado enfrentan más que la presión estática del refrigerante. Funcionan bajo ciclos repetidos de calentamiento y enfriamiento, vibraciones del chasis y el motor, cargas de las mangueras, impactos de carretera y largas horas de trabajo. Por tanto, las pruebas de presión tienen su mayor valor cuando se utilizan para detectar debilidades de fabricación que podrían agravarse en esas condiciones.
La integridad del núcleo es una preocupación central. El núcleo contiene numerosos conductos estrechos de refrigerante y muchas uniones. Los pequeños defectos pueden ser difíciles de detectar visualmente, especialmente cuando se encuentran entre las aletas o cerca de las interfaces de los colectores. Un patrón de fugas distribuido por el núcleo puede indicar una unión inconsistente o daños durante el conformado y la manipulación. En cambio, un único punto aislado puede deberse a un impacto local o a un evento de contaminación.
El sellado entre depósito y núcleo merece atención independiente. Las juntas y engarces de los depósitos sufren movimiento a medida que los componentes se expanden y contraen a diferentes velocidades. Una unidad puede permanecer seca a baja presión y, sin embargo, presentar filtración cuando se mantiene en la condición de prueba aprobada completa. Por ello, un pico rápido de presión proporciona menos información que un mantenimiento controlado con inspección de los puntos probables de fuga.
Los racores y conexiones de servicio también pueden distorsionar las conclusiones de calidad. Un radiador puede tener un núcleo en buen estado, pero fallar debido a un tapón mal asentado, una rosca dañada o una interfaz deficiente en la configuración de prueba. La acción correctiva debe corresponder a la ubicación de la falla. Reparar un problema de racor no resolverá un problema repetible de brasaje del núcleo, y reemplazar un radiador en buen estado no resolverá un dispositivo con fugas.
Un resultado aprobado debe ser trazable, no simplemente marcado
Para la homologación de proveedores y la inspección de entrada, el registro de prueba de presión debe vincularse con un número de pieza, lote de producción, fecha de prueba, operador o estación automatizada y estado del resultado. Cuando una línea de producción puede registrar curvas de presión o datos de mantenimiento, esa información es más útil que una simple marca de aprobación porque puede revelar desviaciones graduales antes de que las fallas se vuelvan frecuentes.
La revisión de tendencias suele ser más valiosa que examinar una sola unidad aceptable. Un aumento de la tasa de repetición de pruebas, fugas repetidas en la misma ubicación o una variación creciente entre turnos pueden señalar desgaste de herramientas, ensamblaje inconsistente o cambios en los materiales entrantes. Estas señales deben desencadenar una revisión del proceso incluso cuando la tasa final de rechazo siga siendo baja. El riesgo de seguridad suele comenzar como variación, no como una falla grande y repentina.
Los proveedores también deben poder explicar su método de prueba en términos prácticos: cómo se sella el radiador, cómo se verifica el propio equipo, cómo se gestionan los medios de prueba, qué sucede con las unidades fallidas y cómo se controlan las piezas reprocesadas. Una respuesta sólida es específica para el proceso de producción. Las afirmaciones generales sobre una «inspección de calidad estricta» no demuestran si la prueba de presión puede identificar fugas de forma consistente.
Las pruebas de presión no sustituyen las comprobaciones de compatibilidad y rendimiento térmico
Un radiador puede ser estanco a la presión y aun así no ser adecuado para un vehículo. La liberación de calidad debe confirmar por separado las dimensiones del núcleo, los puntos de montaje, las conexiones de mangueras, la orientación del depósito y la configuración de refrigeración requerida. Por ejemplo, un tamaño de núcleo indicado como 705 × 608 mm en elRADIADOR XD81102 PARA MAN es un detalle útil de identificación, pero por sí solo no establece la intercambiabilidad. El plano completo, la disposición de las conexiones y la aplicación prevista deben coincidir con el sistema del vehículo.
Del mismo modo, la retención de presión no mide el flujo de aire a través de las aletas, la restricción del flujo de refrigerante, la capacidad de transferencia de calor, la durabilidad frente a vibraciones ni la resistencia a la corrosión. Estas características pueden requerir verificaciones dimensionales, inspección visual, controles de materiales y del proceso de unión, evaluación de flujo o térmica cuando corresponda y validación a nivel de vehículo. Tratar la prueba de presión como la única puerta de calidad crea un punto ciego evitable.
Errores comunes que debilitan el proceso de inspección
- Realizar pruebas solo después de una reclamación: Las pruebas de presión son más eficaces como un control definido de producción o de inspección de entrada, no simplemente como una respuesta de diagnóstico tras una falla.
- Ignorar el dispositivo: Un adaptador con fugas, un sello desgastado o una conexión mal sujeta pueden producir fallas engañosas y ocultar la condición real del radiador.
- Utilizar una configuración de aceptación universal: Las diferentes construcciones de radiadores y aplicaciones previstas pueden requerir distintos métodos aprobados. La configuración debe seguir la especificación técnica pertinente.
- Registrar solo aprobado/rechazado: La ubicación de la falla, el tipo de fuga, el lote y el estado de reprocesamiento proporcionan la información necesaria para prevenir recurrencias.
- Equiparar la aprobación de presión con durabilidad total: Verifica una propiedad esencial, pero no puede sustituir los controles térmicos, dimensionales, de compatibilidad y estructurales.
Preguntas que conviene plantear antes de aprobar una fuente de suministro de radiadores
Al comparar proveedores de radiadores para servicio pesado, solicite el procedimiento de prueba de presión y la evidencia de que se sigue de manera constante. Busque claridad sobre las variables controladas, no solo la afirmación de que se inspecciona cada unidad. Pregunte cómo se localizan las fugas, si las piezas fallidas se segregan, cómo se revisa el equipo de prueba y cómo se vinculan los resultados con los lotes.
A continuación, relacione el registro de presión con el riesgo real del vehículo. Los camiones de larga distancia, los equipos de construcción y los vehículos que operan bajo alta carga térmica pueden requerir mayor atención a la consistencia de las uniones, la integridad del montaje y la trazabilidad, ya que una falla del sistema de refrigeración puede convertirse rápidamente en un incidente operativo y de seguridad. La decisión correcta no es el radiador con la afirmación de prueba más llamativa. Es la unidad respaldada por un método de prueba repetible, una verificación completa de compatibilidad y registros que permitan detectar defectos antes de la instalación.