


Qué inspeccionar antes de aceptar un núcleo de radiador de repuesto
Un núcleo de radiador de sustitución puede parecer aceptable en una mesa de recepción y aun así fallar prematuramente durante el servicio. Los defectos más costosos rara vez son incompatibilidades evidentes de catálogo. Son los defectos que aparecen después de instalar la unidad: un poro en una unión soldada, flujo de refrigerante restringido debido a tubos mal conformados, colapso de aletas que reduce la disipación térmica del lado del aire, o un núcleo dimensionalmente correcto que no puede cumplir con la carga térmica de la máquina.
Por lo tanto, para vehículos pesados, maquinaria agrícola, equipos de construcción y conjuntos de refrigeración industriales, la aceptación debe tratarse como un proceso de verificación controlado y no como una simple aprobación visual. El objetivo no es solo confirmar que el núcleo del radiador llegó sin daños. Es establecer una confianza documentada de que el núcleo es trazable, estructuralmente sólido, estanco a la presión, está correctamente configurado y es adecuado para el sistema de refrigeración previsto.
No existe una única “certificación de núcleo de radiador” universal que sustituya la inspección de recepción. La certificación ISO 9001 puede indicar que un proveedor opera un sistema de gestión de la calidad, pero no demuestra que un envío individual cumpla con una especificación concreta de vehículo o equipo. Los criterios de aceptación deben vincularse a la orden de compra, el plano aprobado, la muestra, los requisitos OEM aplicables y el entorno operativo del equipo.
Comience con la identificación, la trazabilidad y la base técnica aprobada
La inspección debe comenzar antes del desembalaje. Compare la documentación de entrega, la lista de empaque, la orden de compra, la etiqueta de la pieza, el estado de revisión y la identificación de lote o partida. Un núcleo de radiador suele ser solo un elemento de un conjunto de radiador más grande, por lo que puede haber confusión entre núcleos similares incluso cuando la longitud y la anchura parecen cercanas. Las diferencias de espesor, paso de tubos, densidad de aletas, configuración de colectores, interfaces de enfriador de aceite, detalles de montaje o geometría de entrada y salida de refrigerante pueden afectar significativamente al rendimiento.
Un registro de recepción útil debe vincular el núcleo entregado con:
- el número de pieza aprobado y la revisión del plano técnico;
- el lote del proveedor o el código de fecha de producción;
- la declaración de materiales o el certificado de inspección cuando lo exija el contrato;
- el registro de prueba de presión, si se suministra;
- el registro de desviación aprobado, si existe;
- la aplicación indicada en la orden de compra y el requisito de carga de refrigeración.
La trazabilidad es más importante cuando se produce una fuga en campo meses después de la instalación. Sin una referencia de lote, la organización puede no ser capaz de determinar si el problema es aislado, está relacionado con el envío o se asocia a un lote de producción más amplio. Si el proveedor ha cambiado un proceso de soldadura fuerte, el material de los tubos, el material de las aletas, el proceso de fundente o un componente subcontratado sin aprobación formal, un registro de trazabilidad completo se convierte en el punto de partida para la contención.
Por ejemplo, un núcleo listado para aplicaciones CASE 100/110 o New Holland TS Platform no debe aceptarse únicamente porque su huella general se parezca al componente retirado. En el caso deRADIADOR XD82020 PARA CASE 100 110, el tamaño de núcleo indicado es 506 × 478 × 48 mm y los números OEM de referencia son 32448 y 73402685. Estos identificadores son puntos de verificación útiles, pero el receptor debe compararlos igualmente con los datos de aplicación aprobados, el conjunto existente y cualquier nota de revisión específica del equipo antes de liberarlo.
Inspeccione el estado del envío antes de manipular o instalar el núcleo
Muchos defectos aparentes de fabricación son en realidad defectos de transporte o manipulación. Las aletas de aluminio son particularmente vulnerables a la compresión, la abrasión y las cargas puntuales. El contacto con una horquilla, una correa sin asegurar o un soporte deficiente de la caja pueden deformar el núcleo lo suficiente como para reducir el flujo de aire sin provocar una fuga visible de refrigerante.
Documente el estado exterior del embalaje antes de abrirlo. Busque exposición al agua, esquinas aplastadas, perforaciones, palés rotos, soportes faltantes y evidencias de que el núcleo se ha desplazado durante el transporte. Fotografíe los daños mientras el envío permanezca en su embalaje original. Esto es importante para la gestión de reclamaciones, pero también evita que un problema de manipulación interna se atribuya incorrectamente al proveedor.
Después de desembalar, inspeccione el núcleo con iluminación adecuada. Revise ambas caras y todos los bordes. Debe prestarse especial atención a:
- aletas aplastadas, rasgadas o muy deformadas;
- zonas donde las aletas se han separado de los tubos;
- tubos doblados o aplanamiento local de tubos;
- placas colectoras, soportes laterales o interfaces de montaje dañados;
- rayaduras o marcas de impacto alrededor de las uniones soldadas;
- residuos sueltos, material de embalaje, fragmentos metálicos o contaminación residual de fundente;
- signos de humedad o corrosión, especialmente en interfaces de metales mixtos.
No toda aleta doblada justifica el rechazo. Las pequeñas alteraciones de las aletas a veces pueden corregirse con un peine para aletas adecuado sin afectar la integridad de los tubos. Sin embargo, el límite de aceptación debe definirse de antemano. Las zonas extensas de aletas aplastadas, la separación repetida de aletas o la deformación cerca de tubos y colectores no deben tratarse como aspectos estéticos. Estas condiciones pueden restringir el flujo de aire, crear puntos de vibración e indicar que puede haber daños más graves bajo el campo de aletas.
La inspección dimensional es una verificación del rendimiento térmico, no un simple trámite
La longitud, la anchura y el espesor del núcleo son esenciales, pero son solo el comienzo. Un núcleo de radiador de sustitución puede encajar en el bastidor y aun así proporcionar menos capacidad de refrigeración que el original debido a diferencias en la geometría de los tubos, el paso de las aletas, el patrón de persianas o el área efectiva de refrigeración.
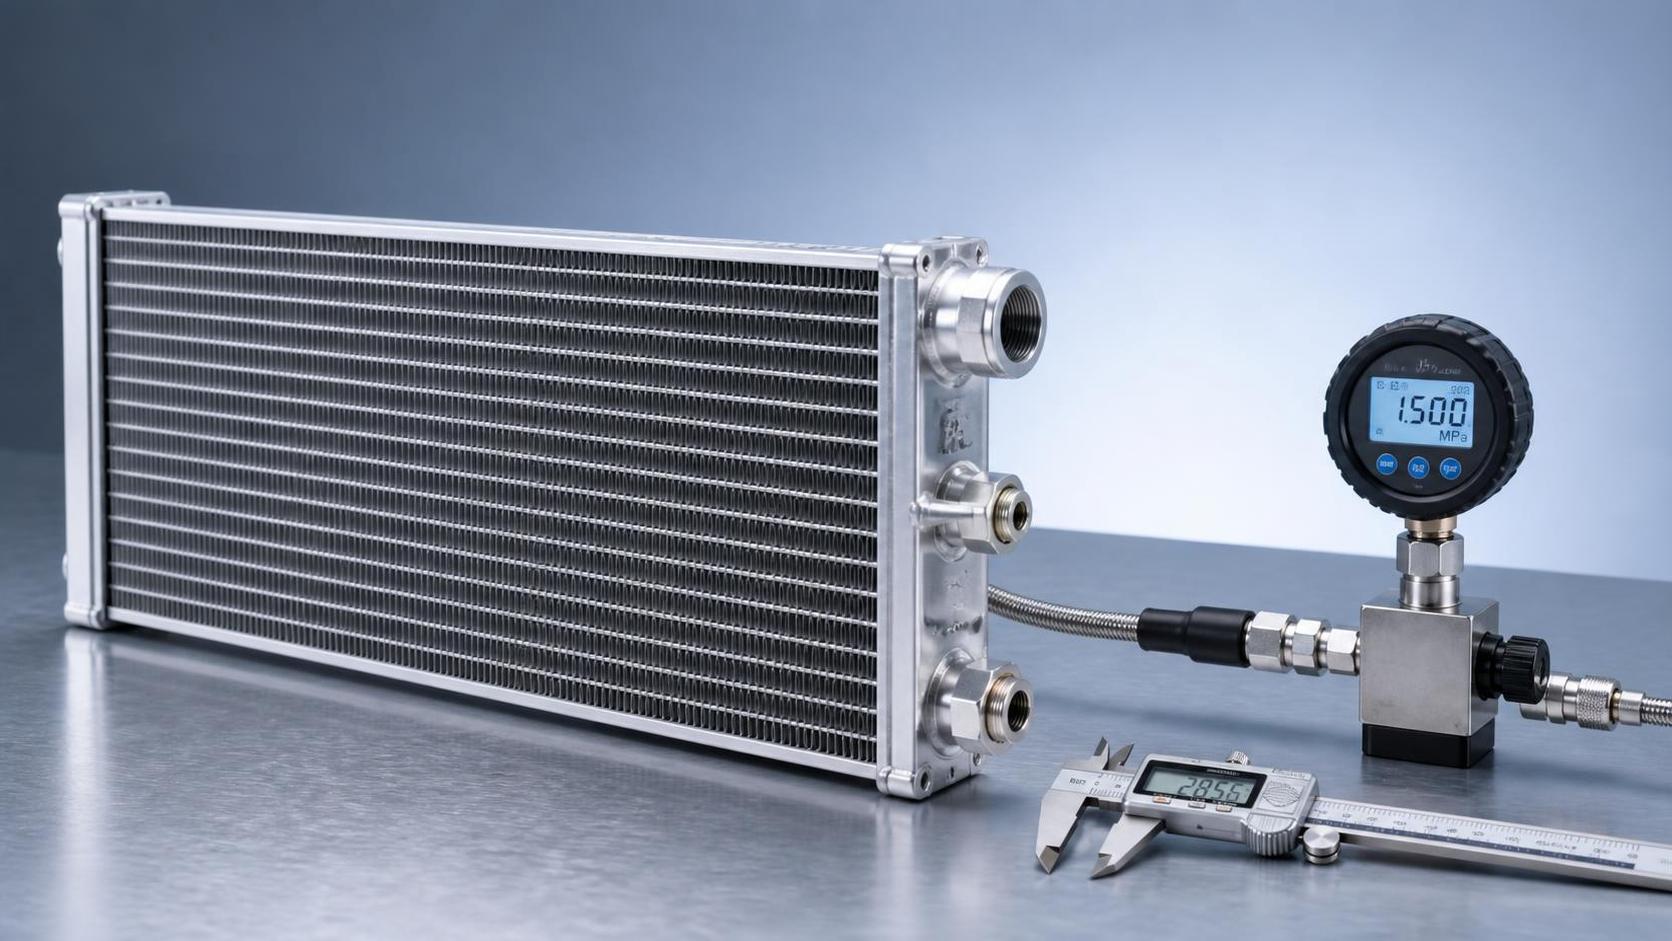
Las mediciones deben realizarse con herramientas calibradas y registrarse frente a la tolerancia aprobada. Según el diseño, el plan de inspección puede incluir:
- altura, anchura y espesor del núcleo;
- distancia entre colectores y dimensiones de acoplamiento del depósito;
- número de tubos, espaciado de tubos y perfil de sección de los tubos;
- paso o densidad de aletas, cuando esté controlado por el diseño;
- posición y rigidez del canal lateral;
- ubicaciones de orificios de montaje, desplazamientos de soportes e interfaces de aisladores;
- posiciones de conexiones de entrada, salida, drenaje, sensor y enfriador de transmisión o hidráulico, cuando corresponda.
El espesor merece un examen particular. Un núcleo de 48 mm y un sustituto más delgado pueden compartir la misma área frontal, pero tener diferente volumen de refrigerante, superficie de tubos y resistencia del lado del aire. Un mayor espesor tampoco es automáticamente mejor. Si el conjunto de refrigeración tiene capacidad limitada del ventilador o una trayectoria de aire estrictamente controlada, un núcleo más grueso puede aumentar la resistencia al aire y alterar el equilibrio del sistema. La elección correcta es el núcleo especificado para el módulo de refrigeración, no el que parezca más robusto de forma aislada.
La alineación de los tubos debe evaluarse en toda la cara del núcleo. Los tubos deben ser paralelos y estar uniformemente soportados por la matriz de aletas. Una fila de tubos visiblemente arqueada, un espaciado irregular de tubos o una compresión local pueden indicar daños por manipulación o una condición de fabricación no controlada. Estos defectos pueden reducir el flujo de refrigerante, producir una carga térmica desigual y aumentar la tensión por fatiga mientras el conjunto vibra en servicio.
La calidad de la soldadura fuerte es uno de los riesgos de aceptación más importantes
Los núcleos de radiador modernos de aluminio dependen comúnmente de una soldadura fuerte controlada para unir tubos, aletas, colectores y elementos de refuerzo. Las uniones deben permanecer duraderas ante ciclos de presión, ciclos térmicos, vibración, exposición al refrigerante y corrosión. Un núcleo puede superar una simple prueba de fugas de corta duración y aun así presentar un defecto de soldadura fuerte que posteriormente se convierta en una fuga.
La inspección visual no puede validar la resistencia interna de cada unión de soldadura fuerte, pero puede identificar señales de advertencia que requieren una evaluación adicional. Examine las uniones entre colectores y tubos, los extremos de tubos, los soportes laterales y cualquier accesorio visiblemente soldado para detectar llenado incompleto, vacíos excesivos, grietas, perforación por sobrecalentamiento, decoloración local incompatible con el proceso normal o filetes de soldadura irregulares.
Las preocupaciones comunes incluyen:
- Soldadura fuerte incompleta: una unión insuficiente puede provocar fugas o desprendimiento de tubos bajo cargas cíclicas.
- Exceso de soldadura fuerte u obstrucción: el exceso de material de aporte o residuos del proceso pueden obstruir parcialmente los conductos de refrigerante.
- Distorsión térmica: los colectores deformados o las uniones irregulares pueden indicar un aporte de calor no controlado.
- Contaminación: aceite, suciedad, residuos de fundente o materiales extraños atrapados pueden comprometer la calidad de las uniones o la limpieza posterior del refrigerante.
Cuando el nivel de riesgo, el volumen del pedido o el historial de fallos lo justifiquen, el plan de recepción debe incluir una vía de validación aprobada por el proveedor más allá de las verificaciones visuales rutinarias. Esto puede implicar seccionamiento de piezas de muestra, examen metalográfico, prueba de rotura, validación de vibración, pruebas de ciclos térmicos o auditorías de proceso. Normalmente son controles periódicos de cualificación y no pruebas realizadas en cada núcleo recibido, ya que las pruebas destructivas inutilizan la pieza inspeccionada.
Las pruebas de presión deben estar controladas y ser significativas
La integridad a presión es el requisito funcional mínimo, pero debe definirse el método de prueba. Una declaración de que un núcleo fue “probado a presión” es insuficiente a menos que se conozcan el medio de prueba, la presión, la duración, las condiciones de temperatura y el umbral de aceptación.
Las pruebas con aire bajo agua pueden revelar fugas activas mediante burbujas visibles, mientras que las pruebas de caída de presión con aire seco pueden utilizarse en entornos de producción controlados. La detección de fugas basada en helio ofrece mayor sensibilidad, pero no siempre es necesaria para piezas de sustitución estándar. Las pruebas hidrostáticas también se utilizan en algunas circunstancias, aunque requieren un secado cuidadoso y control de contaminación antes de que el componente entre en servicio.
La presión de prueba adecuada no puede suponerse a partir de un valor genérico de la industria. Debe derivarse del requisito de diseño aprobado, la clasificación de presión del tapón del sistema de refrigeración, la documentación OEM y la especificación de prueba validada del proveedor. Probar a una presión demasiado baja puede no detectar defectos; probar por encima del nivel permitido puede dañar un núcleo que de otro modo sería aceptable. El propio equipo de prueba debe tener un estado de calibración vigente, y el resultado debe vincularse al componente o lote.
Para equipos de consecuencias elevadas, las pruebas de presión deben considerarse junto con la capacidad de realizar ciclos de presión. Una prueba estática confirma que el núcleo no presenta fugas en un momento determinado. No representa completamente los cambios repetidos de presión causados por la carga del motor, el funcionamiento del termostato, la pulsación de la bomba, la acumulación de calor tras la parada y la variación de temperatura ambiente.
Confirme la compatibilidad con el sistema de refrigeración completo
Un núcleo de radiador no funciona de forma independiente. Su eficacia depende de la química del refrigerante, el caudal, el rendimiento de la bomba de agua, la calibración del termostato, la capacidad del ventilador, los carenados, la disposición de refrigeración del aire de sobrealimentación, la disipación térmica del enfriador de aceite y la limpieza de la trayectoria del aire. La aceptación de recepción debe identificar incompatibilidades antes de instalar el núcleo en un sistema al que posteriormente se pueda culpar por sobrecalentamiento.
Compruebe si el material del núcleo y el método de unión son compatibles con el programa especificado de refrigerante e inhibidores de corrosión. Las normas de refrigerante y los requisitos de mantenimiento varían según el fabricante del motor y el mercado. Mezclar refrigerantes incompatibles, utilizar agua sin tratar o permitir el agotamiento de los inhibidores puede causar corrosión, incrustaciones, daños relacionados con la cavitación y conductos bloqueados. Un núcleo de radiador nuevo no puede compensar un sistema contaminado.
Antes de la instalación, el equipo de recepción debe exigir confirmación de que el sistema se lavará cuando haya contaminación, entrada de aceite, residuos de sellador o productos de corrosión. Reutilizar mangueras degradadas, abrazaderas, tapones de presión, soportes antivibración o carenados de ventilador puede provocar un fallo prematuro que se clasifique erróneamente como un defecto de calidad del núcleo.
La verificación de montaje también debe incluir la holgura respecto a las aspas del ventilador, intercoolers, condensadores, protecciones y componentes móviles. Los puntos de montaje no deben precargar el núcleo ni forzarlo a desalinearse. La instalación rígida de un componente diseñado para funcionar sobre aisladores de goma puede transmitir vibraciones directamente a las uniones de colectores y tubos.
Utilice las normas correctamente: la certificación de proceso no es aprobación de producto
La documentación de calidad debe evaluarse por su relevancia en lugar de recopilarse como una formalidad. ISO 9001 puede proporcionar evidencia del marco del sistema de gestión de un proveedor. IATF 16949 puede ser relevante cuando la relación de suministro se desarrolla en un contexto de gestión de calidad automotriz. Ninguno de estos documentos, por sí solo, confirma el montaje, la capacidad de disipación térmica, el rendimiento ante fugas o la durabilidad del núcleo de radiador específico recibido.
De igual forma, los certificados de materiales deben revisarse conforme al requisito contractual real. Pueden respaldar la trazabilidad de la aleación de aluminio o los materiales de soldadura fuerte, pero no sustituyen las pruebas funcionales. Si la especificación de compra cita normas OEM, requisitos específicos del cliente o métodos de prueba acordados, esos documentos deben definir la vía de aceptación. Cuando los requisitos no estén disponibles o sean ambiguos, la respuesta correcta no es inventar un umbral de aprobado/rechazado; es retener el envío a la espera de una aclaración técnica.
Para el control de recepción, el enfoque más defendible es un plan de inspección documentado que separe:
- verificaciones al 100%: identidad, daños visibles de transporte, características clave de montaje y evidencia requerida de prueba de fugas;
- verificaciones por muestreo: dimensiones detalladas, límites de estado de las aletas, alineación de tubos y características de fabricación;
- validación periódica: ciclos de presión, ciclos térmicos, evaluación destructiva de soldadura fuerte, evaluación de corrosión o revisión del proceso del proveedor;
- factores de activación de contención: fugas repetidas, brechas en la trazabilidad de lotes, cambios de diseño no documentados o reclamaciones recurrentes por rendimiento térmico.
Libere únicamente después de disponer claramente las no conformidades
Las decisiones de aceptación no deben basarse en juicios informales como “lo suficientemente cerca” o “probablemente utilizable”. Cualquier desviación de la especificación aprobada debe registrarse con fotografías, mediciones, información de lote y una disposición clara: aceptar bajo concesión escrita, retrabajar bajo instrucción controlada, devolver al proveedor o retener para evaluación de ingeniería.
La retroalimentación de campo debe incorporarse al plan de recepción. Si las devoluciones muestran fugas en una zona concreta del colector, la lista de verificación de inspección debe centrarse más en esa característica. Si surgen reclamaciones por sobrecalentamiento sin fugas, compare los núcleos devueltos con muestras aprobadas en cuanto a número de tubos, densidad de aletas, espesor, restricción de flujo de aire y obstrucción interna. Los fallos repetidos suelen revelar que el plan de aceptación original verificaba la apariencia y las dimensiones, pero pasaba por alto el verdadero mecanismo de fallo.
Un núcleo de radiador de sustitución debe liberarse únicamente cuando pueda identificarse, inspeccionarse, verificarse a presión y demostrarse que coincide con el sistema de refrigeración al que está destinado. Esta disciplina reduce las fugas y los eventos de sobrecalentamiento evitables, pero también crea una base de evidencia más sólida cuando debe investigarse un fallo entre proveedores, instaladores y operadores de equipos.